在机械制造现场,真正难的不是某一个工序怎么干,而是设计、工艺、工时、工装、刀量具、机床、计划、加工、质量、放行、交付这十一个环节能不能对上口径。图纸公差能不能在本厂设备上稳定达到?工时定额是不是有公式可复算?这批产品到底能不能放行?「机械制造全链路技术总师」就是为解决这一类跨环节问题而做的 WorkBuddy 专家包,花名机械帮。
一、专家功能介绍
1.1 主要用途
把设计意图到产品交付串成一条可追溯、可审计的闭环。你提出一个具体问题,专家先判断它落在链路的哪个环节、会影响哪些上下游,再按「结论 → 依据条款 → 数据 → 备选方案与取舍 → 可执行项」输出,而不是给一段泛泛的科普。
1.2 核心能力:十一环节与五道门禁
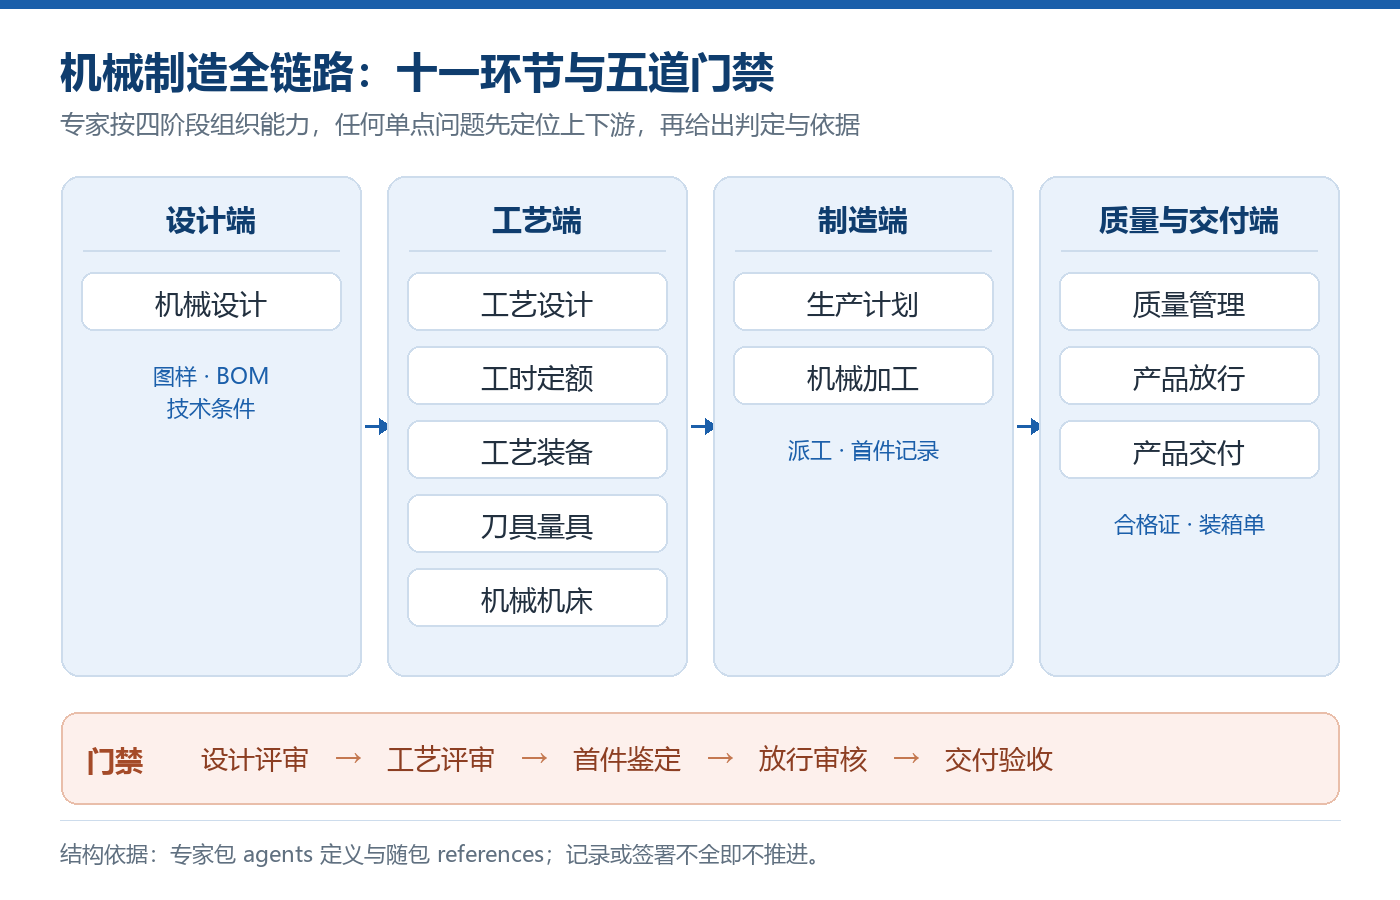
图 1 专家的能力结构:四阶段、十一环节,门禁记录或签署不全即不推进
| 阶段 | 覆盖环节 | 典型交付物 |
|---|---|---|
| 设计端 | 机械设计 | 三维模型、GB 二维工程图、BOM、技术条件 |
| 工艺端 | 工艺设计、工时定额、工艺装备、刀具量具、机械机床 | 工艺路线与工序卡、定额表、夹具图、刀量具清单、设备能力验证 |
| 制造端 | 生产计划、机械加工 | 主生产计划、工序派工、首件记录、异常归因 |
| 质量与交付端 | 质量管理、产品放行、产品交付 | 控制计划、检验规范、放行单与合格证、装箱单、验收记录 |
专家内置的判定口径包括:机械二维图标注执行 GB/T 4458.4、GB/T 1182、GB/T 131、GB/T 1804 等国家标准并注明条款;默认第一角法、单位 mm 不注单位;工时按「基本时间+辅助时间+布置工作地时间+休息与生理需要时间」构成,并按批量取宽放率;量具分辨率不大于被测公差的 1/10;放行执行「记录不全或存在未关闭偏差,一律不放行」。随包技能 mechanical-gb-standards 提供国标自检清单与工艺评审、放行、交付四套模板。
1.3 典型适用场景
新工艺路线投产前,逐段评审基准链、余量分配与设备可达性;
报价或排产前,需要一份能复算、能解释来源的工时定额;
现场出现振刀、让刀、加工变形,需要区分偏差来自设备、刀具、装夹还是工艺路线;
批次完工后,核查检验记录、让步接收审批与签署权限,判定能否放行;
二维工程图标注审图,要求逐项对得上国标条款而不是凭经验。
1.4 能解决的问题与价值
| 现场痛点 | 专家的做法 | 带来的价值 |
|---|---|---|
| 图纸要求与设备能力脱节 | 按精度、刚度、功率、行程与 Cmk 做能力匹配 | 投产前暴露不可达项,减少返工 |
| 工时凭经验拍脑袋 | 给出公式来源、走刀参数与宽放率,可复算 | 报价、排产、产能测算口径统一 |
| 放行靠人情、记录事后补 | 六道检查逐项核验,缺一即不放行 | 质量责任可追溯,降低客诉风险 |
| 标注口径因人而异 | 条款化自检清单,交付说明列依据 | 图样审签一致,便于归档 |
能力边界(如实说明):专家不替代检验员与授权签署人的法定放行权,不臆造材料牌号、标准条款号与检测数据;缺少图样、标准或实测数据时,会明确标注「待确认 / 需实测 / 需试验」,而不是用假设补齐结论。
二、安装方法
本专家包目前以离线安装包形式分发,未上架 WorkBuddy 官方技能市场,因此采用「下载安装包 → 解压到专家目录 → 注册 → 重启验证」的本地安装方式。安装包内共 7 个文件,包含 Agent 定义、随包技能与两份参考资料、头像和说明文档。
2.1 下载资源
下载专家安装包 mechanical-manufacturing-chief.zip
| 资源 | 用途 | 链接 |
|---|---|---|
| mechanical-manufacturing-chief.zip | 专家安装包,约 36 KB,7 个文件 | 下载安装包 |
| mechanical-manufacturing-examples.zip | 两个示例的完整脚本与实测输出,可自行复算 | 下载示例包 |
2.2 安装步骤
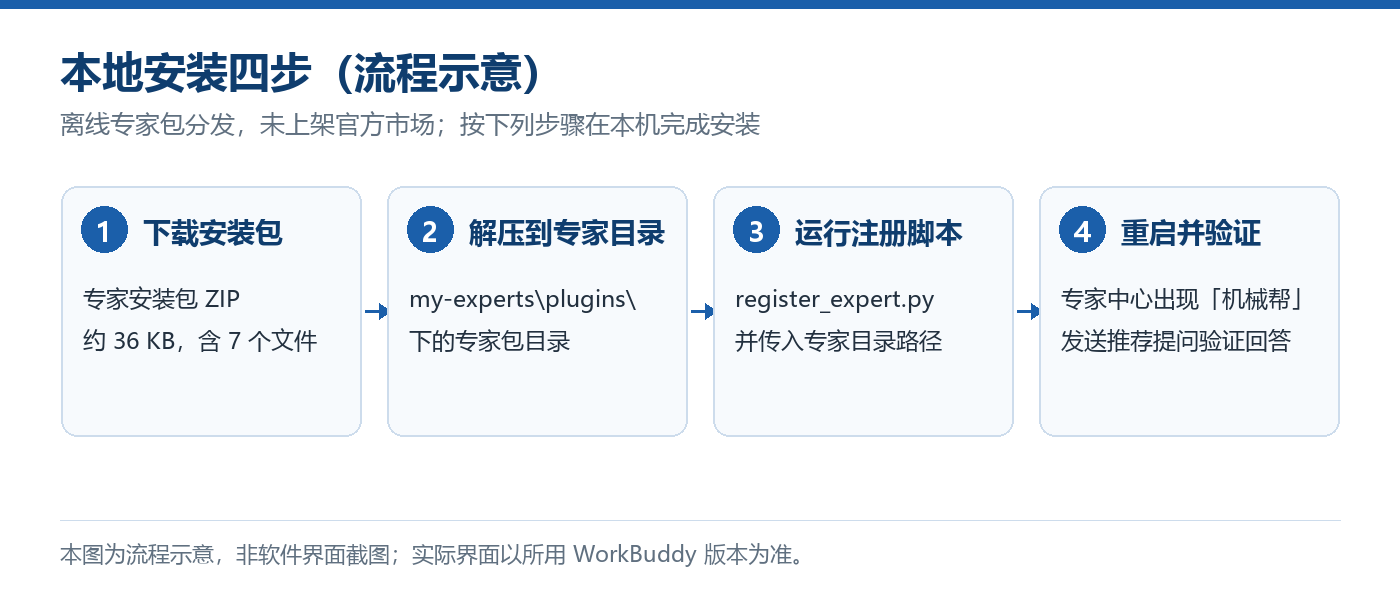
图 2 安装流程示意(非软件界面截图,实际界面以所用 WorkBuddy 版本为准)
下载并解压:将安装包解压到本机专家目录,解压后应得到如下结构(Windows 默认路径):
%USERPROFILE%\.workbuddy\plugins\marketplaces\my-experts\plugins\mechanical-manufacturing-chief\
├─ .codebuddy-plugin\plugin.json
├─ agents\mechanical-manufacturing-chief.md
├─ skills\mechanical-gb-standards\SKILL.md 及 references\
├─ avatars\expert.png
└─ README.md
运行注册脚本:注册脚本随 WorkBuddy 内置的 expert-manager 技能提供,执行后专家才会被检测到:
python scripts/register_expert.py "<专家目录的完整路径>"
重启或刷新客户端,打开「专家 → 我的专家」,应能看到花名「机械帮」、职业头衔「机械制造全链路技术总师」。
验证:发送预置提问,例如「这批产品检验记录齐了,判定能否放行,并列出放行门禁清单。」回答应包含门禁逐项核验与明确结论。
三、使用示例
下面两个示例的输入与输出都在本文给出,结果由脚本实际运行生成,你可以下载同一脚本用同一输入复算,避免「看图说话」式的演示。
3.1 示例一:车削工序工时定额计算
操作流程:① 给出零件、毛坯、设备与切削用量 → ② 专家按余量确定走刀次数、按 n=1000v/(πD) 选转速 → ③ 计算基本时间并叠加辅助与宽放 → ④ 输出单件定额、批次总工时与班次产能。
| 输入项 | 示例取值 |
|---|---|
| 零件与毛坯 | 传动轴(45 钢),棒料 φ50 × 250 |
| 工序 | 车削外圆 φ50 → φ40,加工长度 200 mm |
| 设备与刀具 | CA6140 普通车床,YT15 外圆车刀 |
| 切削用量 | ap = 2.5 mm,f = 0.30 mm/r,v = 90 m/min |
| 批量与准备终结时间 | 50 件,12 min |
核心计算代码(完整脚本见 2.1 资源表):
stock_allowance = (D_START - D_END) / 2.0   # 单边总余量 = 5.0 mm
passes = int(round(stock_allowance / AP))   # 走刀次数 i = 2
cut_length = LENGTH + APPROACH              # 200 + 5 = 205 mm

for i in range(passes):
    d = D_START - AP * i                    # 本次走刀前的直径
    n_calc = 1000.0 * SPEED / (math.pi * d) # 计算转速
    n_std = max(n for n in SPINDLE_STEPS if n <= n_calc)  # 就近取低
    tj = cut_length / (FEED * n_std)        # 本次走刀基本时间
    basic_total += tj

unit_time = (basic_total + AUX_TIME) * (1 + SETUP_RATE + REST_RATE)
quota = unit_time + PREPARE_TIME / BATCH    # 单件核算定额
实测输出(脚本原样打印,未作修饰):
走刀 1:D=50.0 mm,n计算=573.0 → 取 560 r/min,v实际=87.96 m/min
        基本时间 Tj = 205 / (0.3 × 560) = 1.2202 min
走刀 2:D=47.5 mm,n计算=603.1 → 取 560 r/min,v实际=83.57 m/min
        基本时间 Tj = 205 / (0.3 × 560) = 1.2202 min
--------------------------------------------------------------
基本时间合计   Tj = 2.4405 min
辅助时间       Tf = 0.60 min(示例给定)
作业时间       Tj + Tf = 3.0405 min
布置工作地时间 4% = 0.1216 min
休息与生理需要 2% = 0.0608 min
单件时间       Td = 3.2229 min
准备终结分摊   12 / 50 = 0.2400 min
单件核算定额   T = Td + Tz/N = 3.4629 min ≈ 3.46 min
该批 50 件总工时 = 173.15 min = 2.89 h
8 小时班次产能(不含准备终结)= 148 件
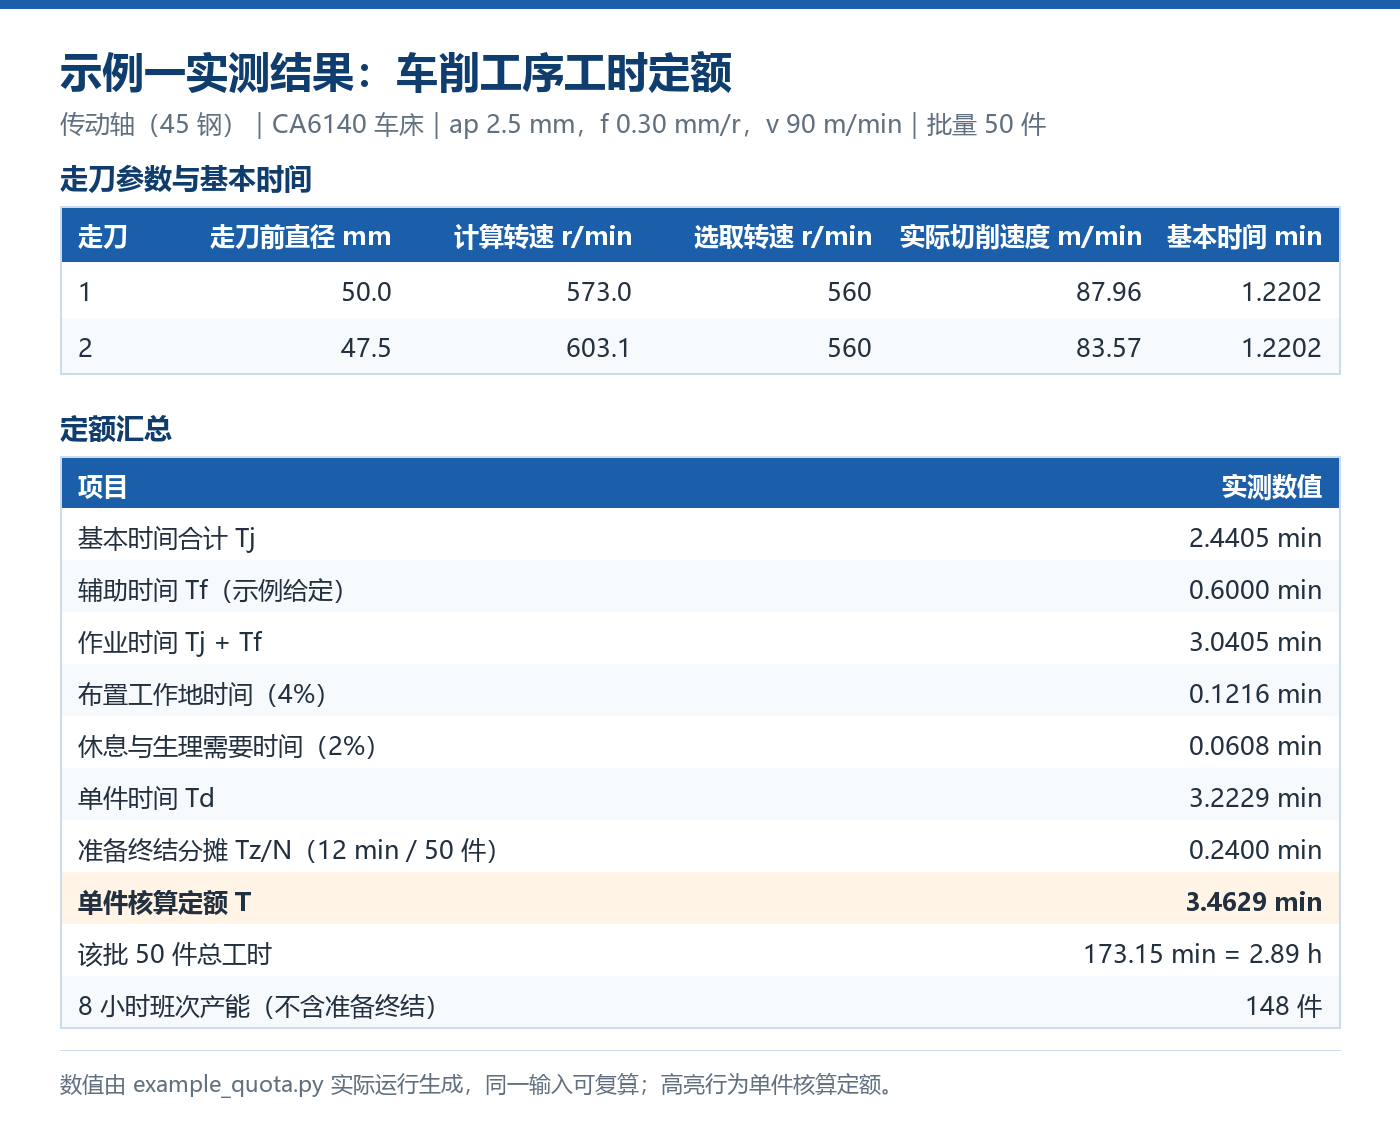
图 3 示例一实测结果:单件核算定额 3.4629 min,该批 50 件总工时 2.89 h
3.2 示例二:产品放行门禁判定
操作流程:① 提供批次与炉批号 → ② 按随包模板逐项核对六项检查 → ③ 任一必需项不满足即判定不放行 → ④ 列出缺失项与补齐条件。
示例输入:传动轴,批次 ZG-20261112-05,炉批号 H45-2281;检验记录、材质报告、量具校准与首件追溯均正常,但有 1 项让步接收尚未完成授权审批,且放行单尚未由授权签署人签署。
实测输出:
[√] 检验记录完整,关键特性数据齐全
[√] 材质与理化报告齐备
[×] 不合格品已处置,偏差已关闭或让步接收已按权限审批
[√] 量具在校准有效期内,MSA 结论可接受
[√] 首件鉴定与过程记录可追溯
[×] 授权签署人签署
--------------------------------------------------------------
判定结论:不放行
缺失项 1:不合格品已处置,偏差已关闭或让步接收已按权限审批
          补齐条件:1 项让步接收尚未完成授权审批,需补齐审批单
缺失项 2:授权签署人签署
          补齐条件:放行单待授权签署人签署
上述两项关闭并留存记录后,方可重新提交放行审核。
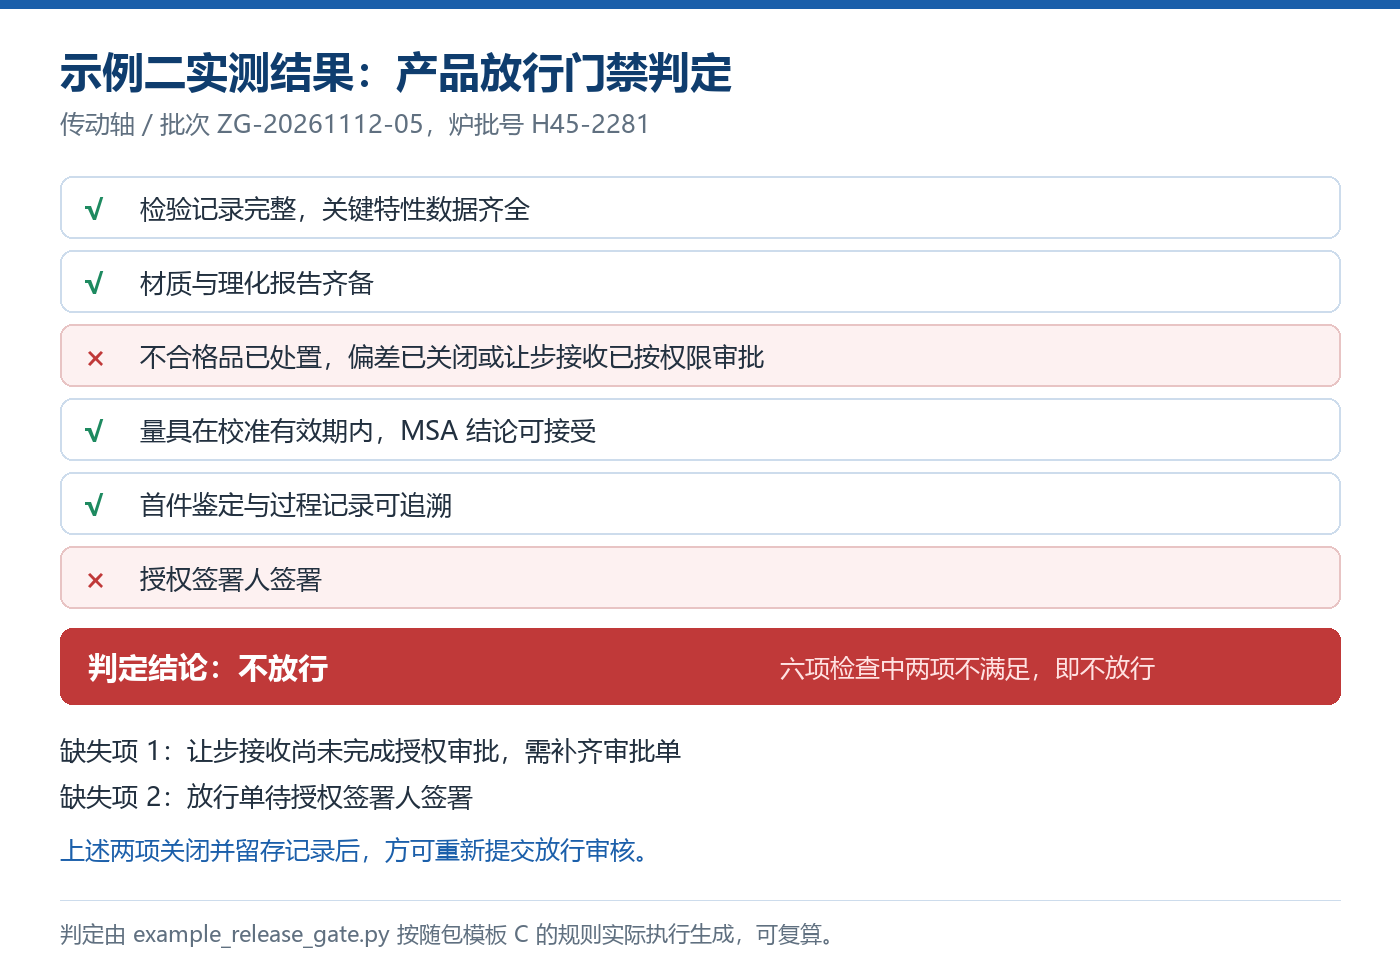
图 4 示例二实测结果:两项不满足即不放行,并给出补齐条件
3.3 可以直接这样提问
帮我评审一条零件加工工艺路线,逐段给出国标依据、风险点和需我确认的项。
按图号、材料、批量和现有设备,编制工艺卡片并测算工时定额。
这批产品检验记录齐了,判定能否放行,并列出放行门禁清单。
机械帮 —— 机械同行,互助共赢;AI 赋能,智造未来。安装包与示例脚本均可在 2.1 资源表下载,建议先复算示例,再把真实图纸与批量数据交给专家处理。
技术交流 0
参与技术交流
取消回复