把齿轮图纸的参数表交给 AI,几分钟后就能在 CATIA 里拿到一件可测量的三维模型——这就是本技能解决的事。它把「读图取参 → 国标校验 → 生成 CATIA 宏 → 建模 → 体积验收」整条链固定成可重复的流程,全程只用 VBScript 驱动本机 CATIA,不需要任何插件,也不依赖外部齿轮工具。
一、技能介绍
技能名称 catia-gear-3d(CATIA自动绘制齿轮三维图),当前版本 v1.4.2。输入可以是一张齿轮参数表截图、一段参数文字,或直接给出 z / m / α / β / B / x;技能负责把参数核对成国标口径,再自动生成并执行 CATIA 宏,最后用体积把模型验一遍。
读图取参:识别模数、齿数、压力角、螺旋角、齿宽、变位系数、旋向、内齿齿圈外径,并用齿顶圆、公法线、中心距反算交叉校验,矛盾即停。
国标校验:按 GB/T 1356 基本齿条与 GB/T 1357 模数系列判定,检查根切、齿顶厚、齿槽自交、内齿壁厚,越界直接拒绝而不是硬凑参数。
自动建模:自带直齿、斜齿、内齿三套 CATIA 宏模板,自动选择模板并完成毛坯、齿槽扫掠、圆周阵列、布尔切除与齿顶倒角。
验收留痕:宏内自测体积并与理论值比对,输出构建报告与参数卡,偏差超出 0.5% 直接标记待复核。
 齿轮三维模型与计算数据同源:参数一旦确定,几何、体积、报告都可复现(概念示意图)
支持哪三类圆柱齿轮
三套模板共用同一条建模链,区别只在毛坯形状、中心线与倒角位置。下图三件均由本技能实际生成、在 CATIA V5 中建模后截图:
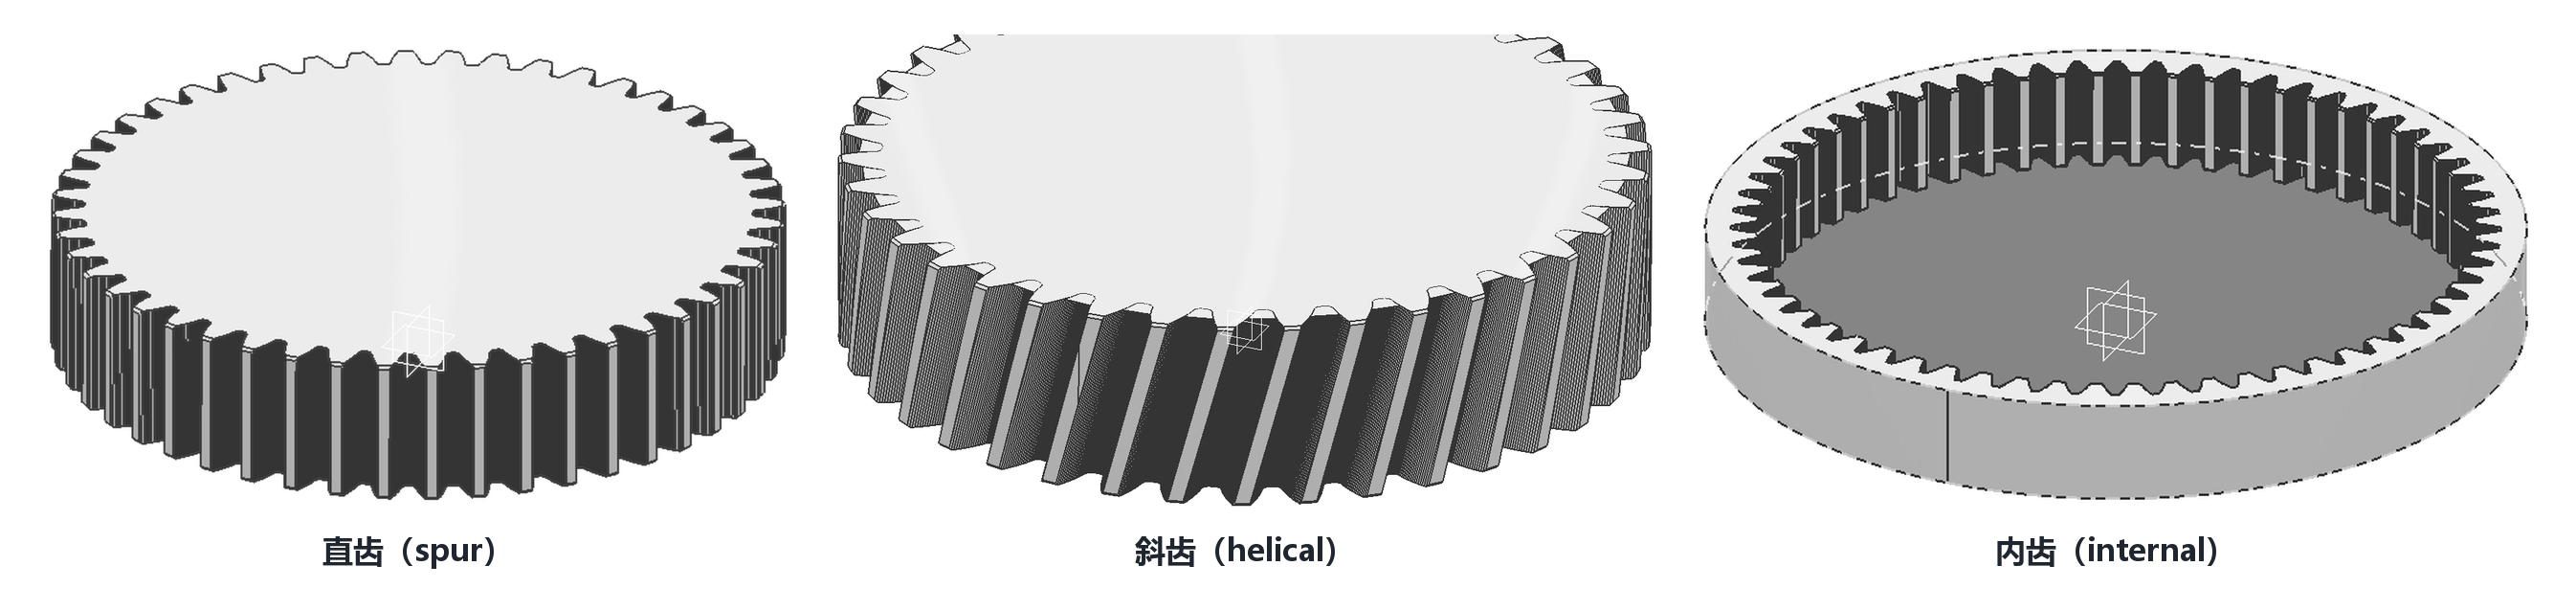 直齿(毛坯 Pad + 直线中心线)· 斜齿(螺旋中心线,导程 πd/tanβ)· 内齿(齿圈 + 内孔)
齿廓按国标生成,不是近似多边形
外齿齿廓按 GB/T 1356 标准基本齿条生成:α=20°、ha*=1、c*=0.25、ρf*=0.38,齿根带与齿面相切的过渡圆角(齿根圆低于基圆时改用 R=(rb²−rf²)/(2rf) 的相切圆角),齿顶按 GB/T 6403.4 取 C=(0.15m) 圆整后的 45° 倒角。
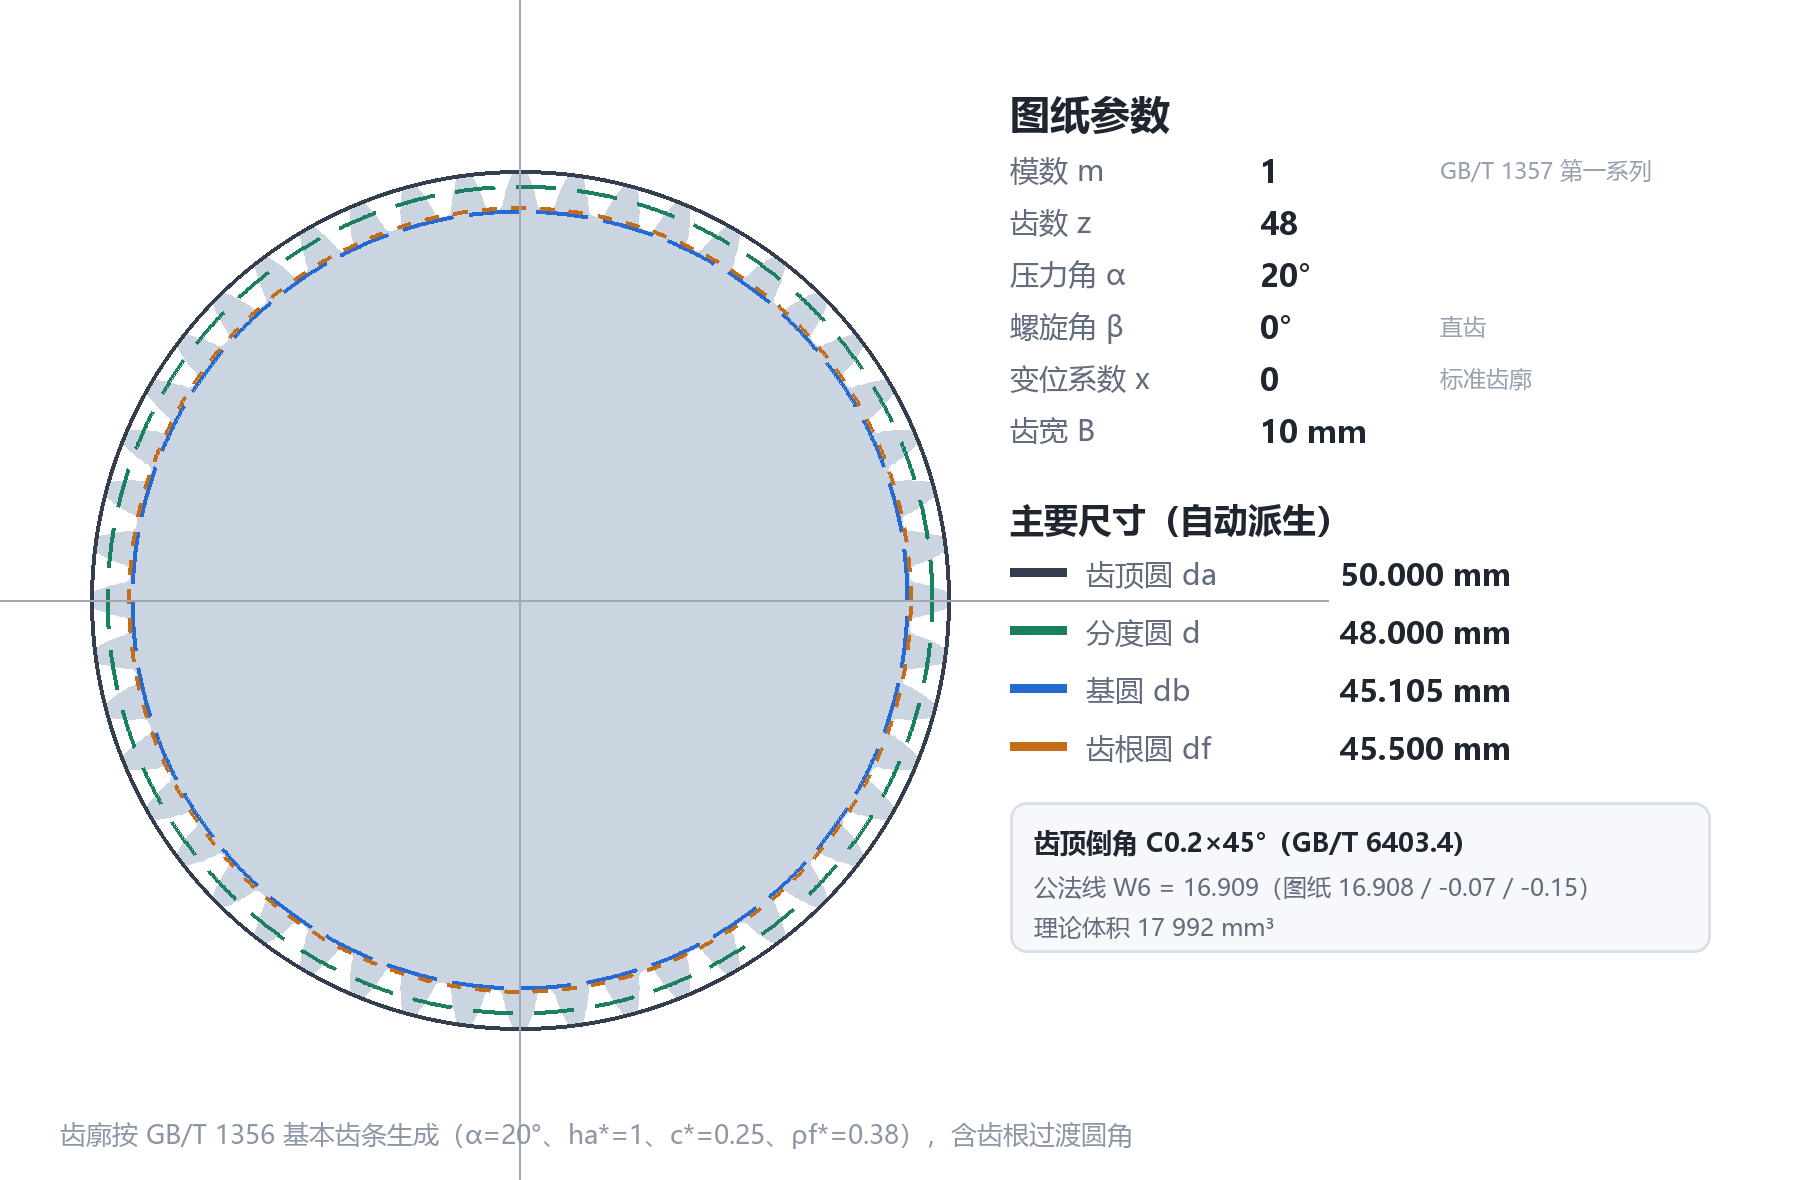 按图纸参数(m=1、z=48、α=20°)生成的齿廓:da 50.000 / d 48.000 / db 45.105 / df 45.500 mm
适用场景与核心价值
来图建模:拿到参数表就要出三维件,用于装配校核、干涉检查、渲染出图。
批量出件:同一套参数改 z 或 m,重新生成宏即可,不必重复点 CATIA 面板。
参数试算:签约前先验证模数系列、根切、齿顶厚是否站得住,避免方案返工。
可追溯:每次建模都留下参数卡、构建报告与日志,谁改了什么一目了然。
实测数据(V5-6R2021,本机真实运行)
| 用例 | 实测体积 mm³ | 理论体积 mm³ | 偏差 | 耗时 |
|---|---|---|---|---|
| 直齿 z48 / m1 / B10(C0.2 倒角) | 17 989.69 | 17 991.99 | −0.013% | 7.5 s |
| 斜齿 z38 / mn2 / B20 / β15 右旋 | 96 521.24 | 96 556.10 | −0.036% | 6.2 s |
| 内齿 z60 / m3 / B25 / 外径 200 | 147 282.76 | 147 315.23 | −0.022% | 8.1 s |
二、安装步骤(官方技能市场)
本技能已上架 WorkBuddy 官方技能市场。安装共三步,全程在客户端内完成——不下载压缩包、不解压、不改任何配置文件;技能由官方校验后上架,版本也由市场统一维护。
第 1 步:进入官方技能市场
打开 WorkBuddy,点左侧栏的 「专家·技能·连接器」,在右侧切到 「技能」 页签。这个页签下的技能经官方校验后上架,就是官方技能市场。
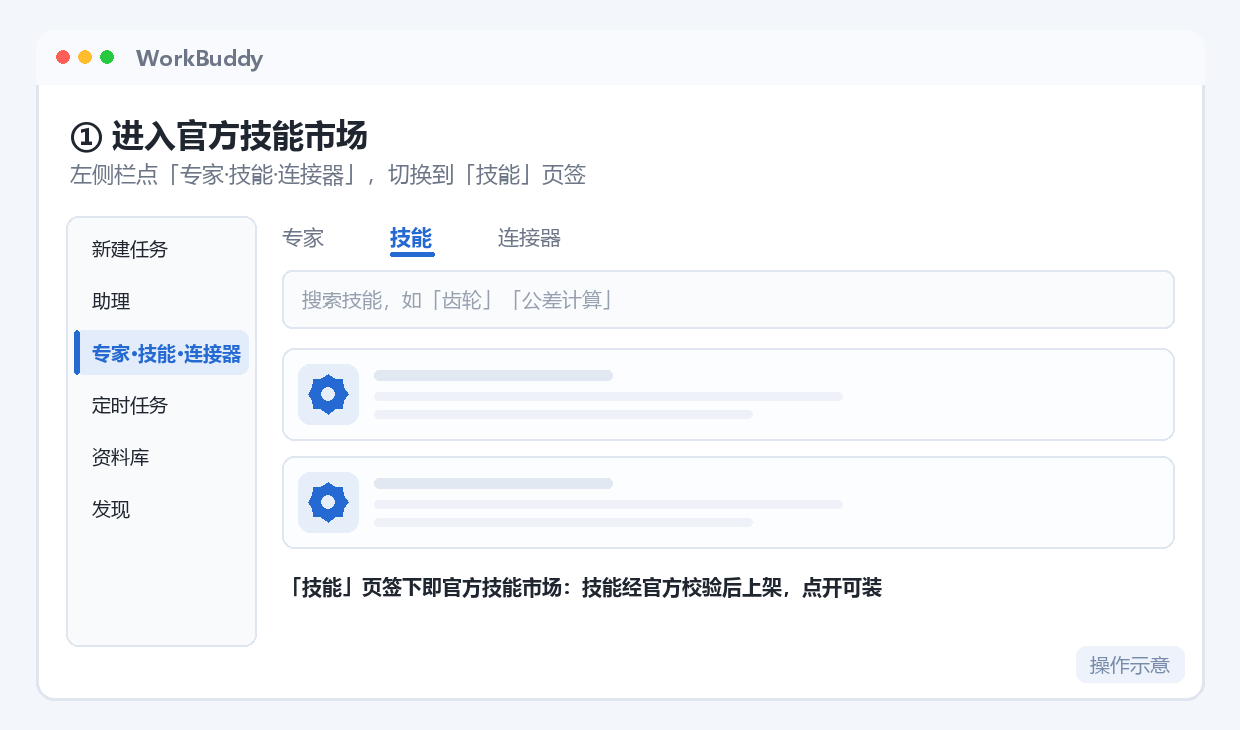 左侧栏「专家·技能·连接器」→「技能」页签,即官方技能市场(操作示意)
第 2 步:搜索并安装
在搜索框输入 「CATIA 齿轮」,结果中认准名称下方的 「官方」 标识,点右侧「安装」。安装由客户端完成,不需要你处理任何文件。
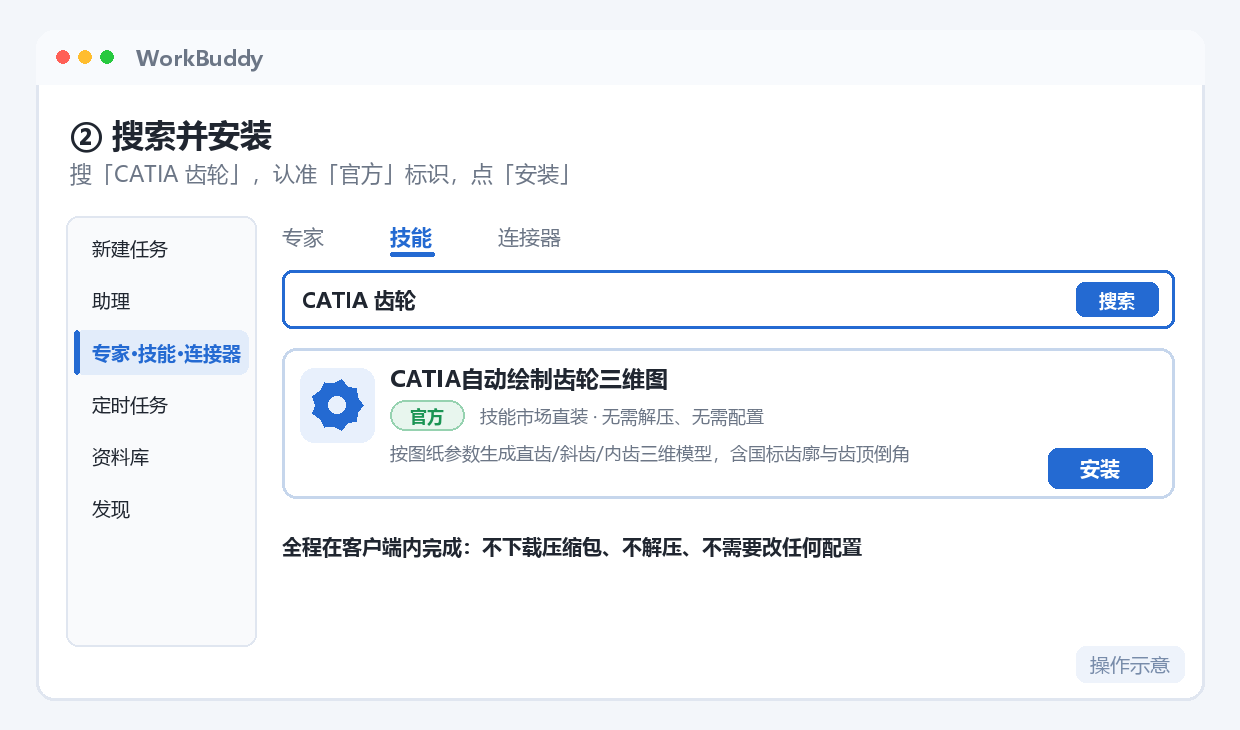 搜索「CATIA 齿轮」,认准「官方」标识后点「安装」(操作示意)
第 3 步:安装完成,直接调用
装好后技能出现在「已安装」列表。回到对话,输入 /绘制齿轮,或直接说「按图纸建齿轮」,参数提取、国标校验、生成宏、建模、验收全自动。
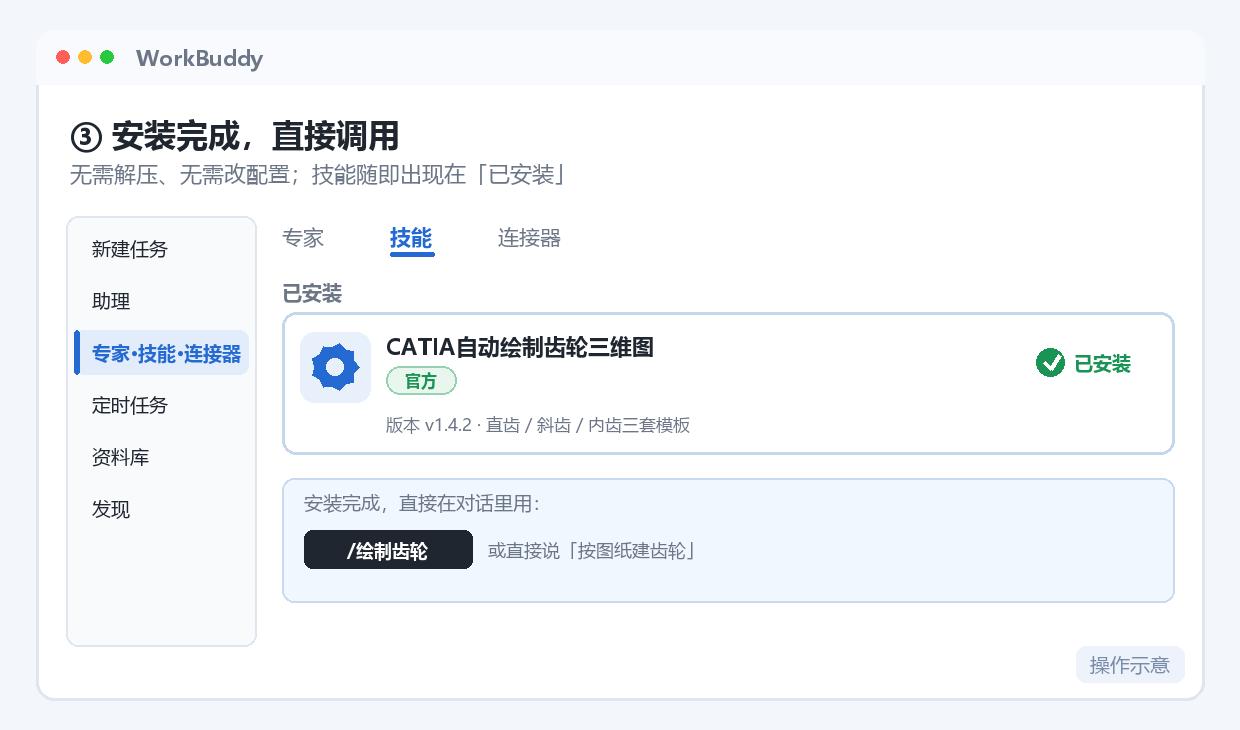 已在「已安装」中列出,对话里直接调用(操作示意)
若你的环境访问不到市场(如内网隔离),文末提供离线安装包:把 zip 拖进对话并说「安装技能包」即可,装出来的技能与市场版完全一致。
技能运行只依赖本机已安装的 CATIA V5 与 Windows 自带脚本宿主;Python 仅在生成宏时使用,且只用标准库。不需要 MCP、不需要 pywin32、不需要任何齿轮插件。
三、CATIA 绘图流程
下面按一张实际图纸走一遍完整流程。图纸给出的参数如下:
模数 m1 (GB/T 1357 第一系列)
齿数 z48
节径 d48 (d = m·z,与 m=1、z=48 自洽)
压力角 a20° (即齿形角 α)
精度等级8 (GB/T 10095.1)
齿圈径向跳动 E00.08 (公差项)
公法线长度变动公差0.04 (公差项)
卡量齿数 n6 (跨齿数 k=6)
公法线长度 L16.908(上偏差 −0.07,下偏差 −0.15) (用于反算校验)
啮合件304a (配对件号)
第 0 步:先用公法线验一遍参数
图纸只给了 m、z、a,没有齿宽与螺旋角。开工前先用公法线长度反算,确认模数与压力角没读错:Wk = m·cosα·[π(k−0.5) + z·invα],代入 m=1、z=48、α=20°、k=6 得 16.909 mm,与图纸 16.908(上偏差 −0.07、下偏差 −0.15)相差 0.006%,同时 k 的理论值 z/9+0.5 = 5.83 → 取 6,与图纸一致。参数确认无误。
第 1 步:参数校验,自动选模板
输出结果:分度圆 d=48.000、基圆 db=45.105、齿顶圆 da=50.000、齿根圆 df=45.500、齿顶厚 sa=0.773 mm(不尖)、不根切最小齿数 17.097(z=48 安全)、理论体积 17 991.99 mm³,模板判定为 spur(直齿)。
第 2 步:生成 CATIA 宏
宏里不带任何三角函数推导,只按烘焙好的数据施工,避免脚本端算错一个角度。同时输出参数卡,把输入、派生尺寸与校验记录一并留档:
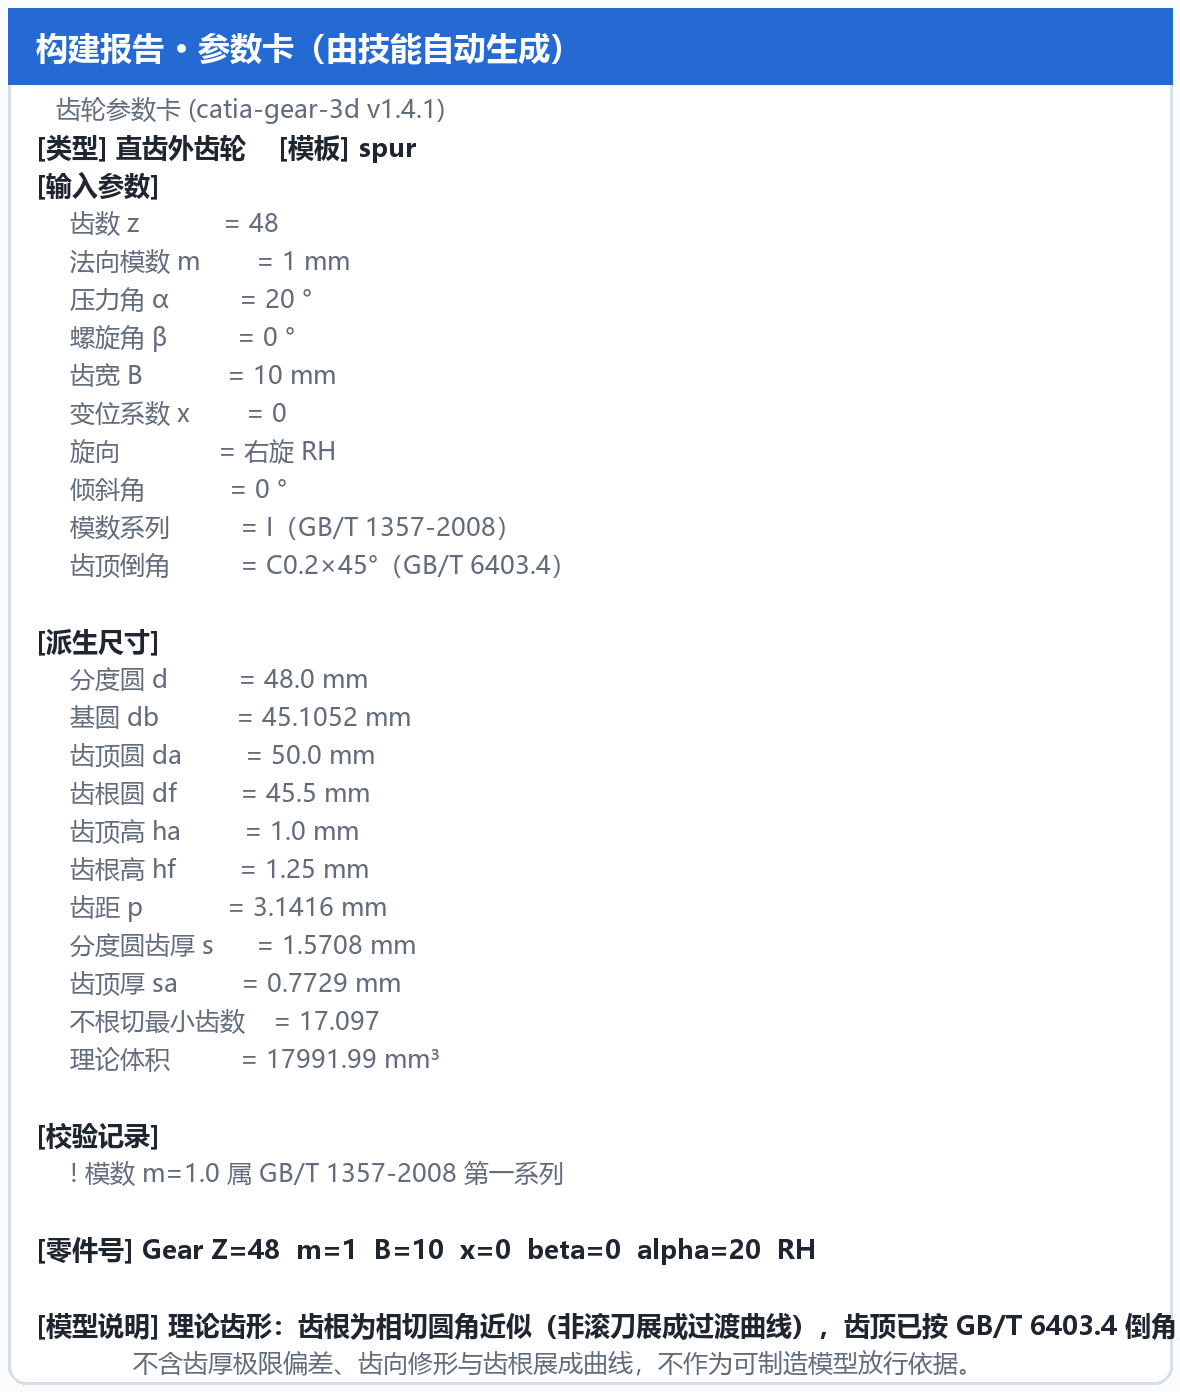 自动生成的参数卡(节选),可直接随模型归档
第 3 步:在 CATIA 中执行
宏内部依次完成:附着 CATIA → 新建 Part → 写零件号 → 毛坯 Pad → 单齿槽轮廓 + 中心线 → 扫掠 → 圆周阵列 48 份 → 布尔切除 → 齿顶倒角 C0.2×45° → 另存 CATPart → 测体积 → 写报告。
第 4 步:查看建模结果
下面是本次实际建出的零件(Gear Z=48 m=1 B=10 x=0,直齿,48 个齿,齿顶已倒角):
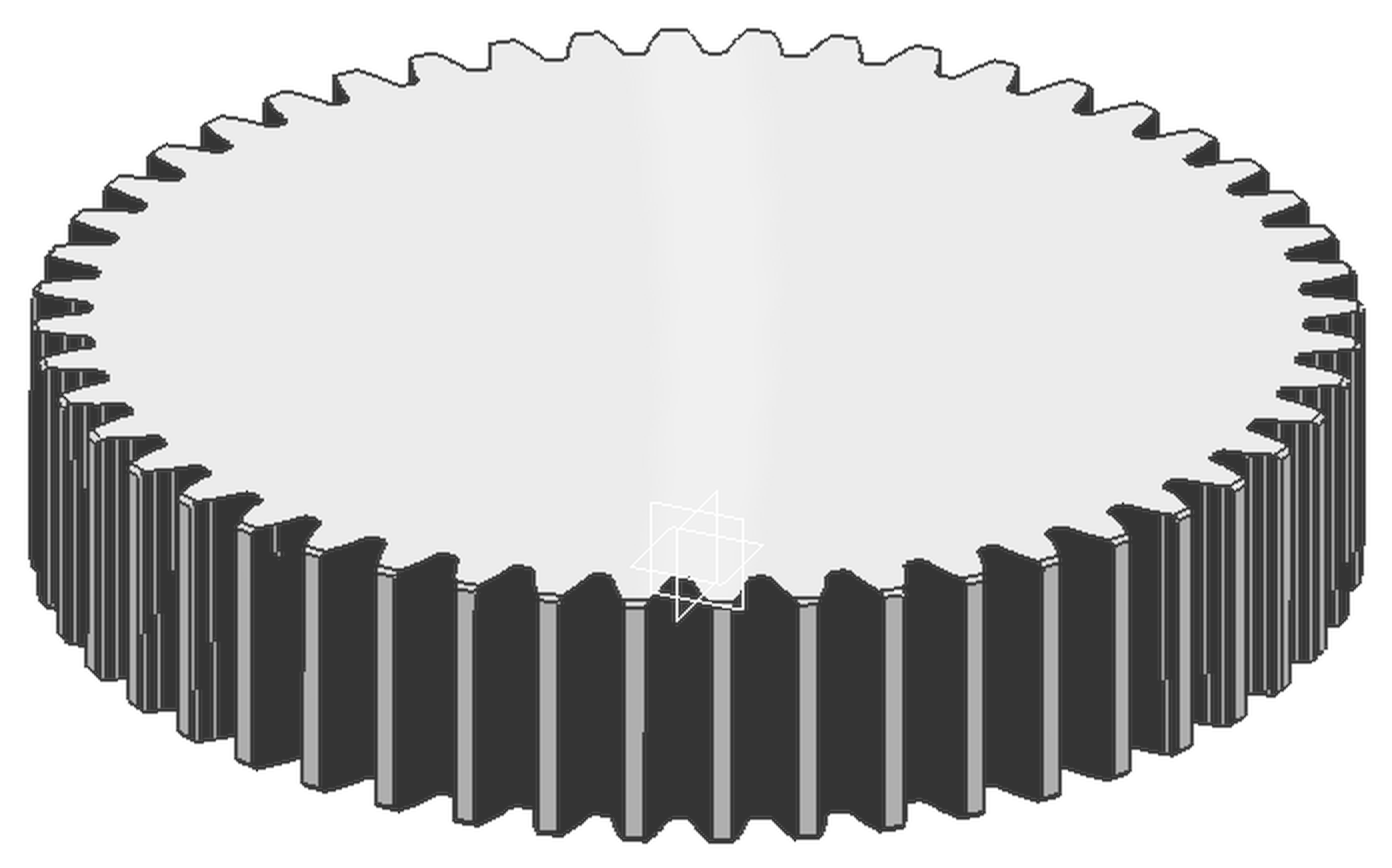 实际构建结果:48 齿直齿圆柱齿轮,齿顶 C0.2×45° 倒角
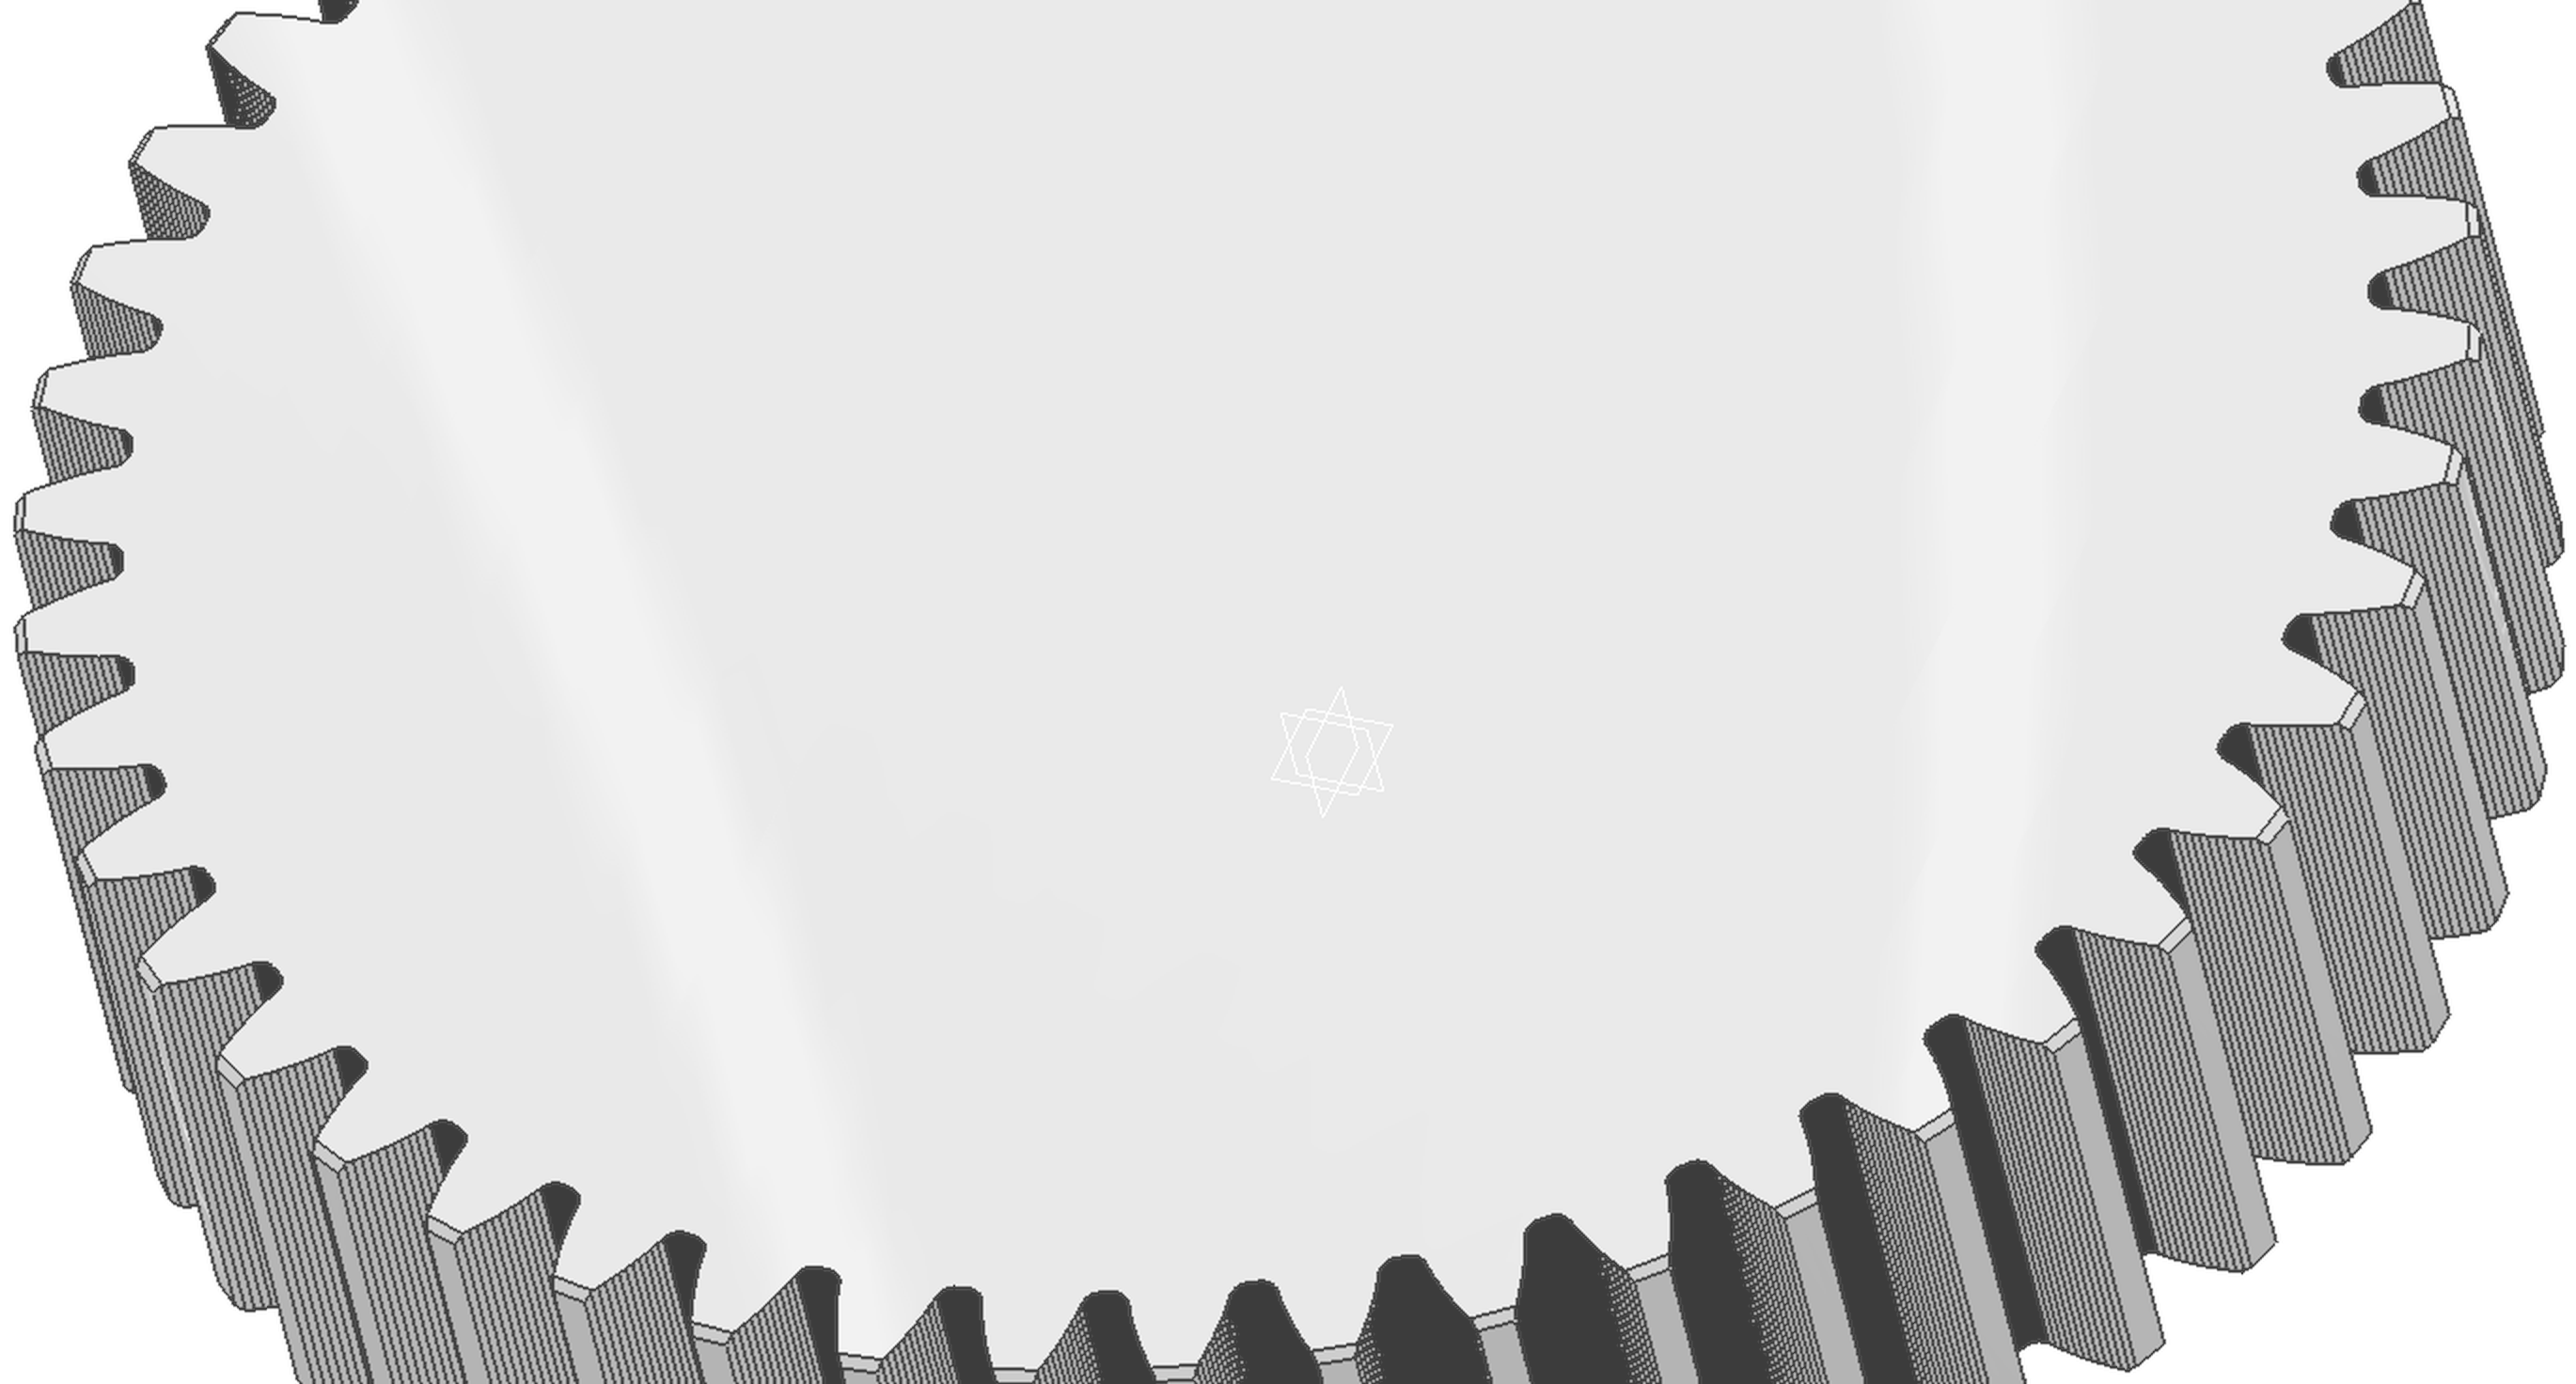 齿部细节:齿面、齿槽与齿顶倒角棱边
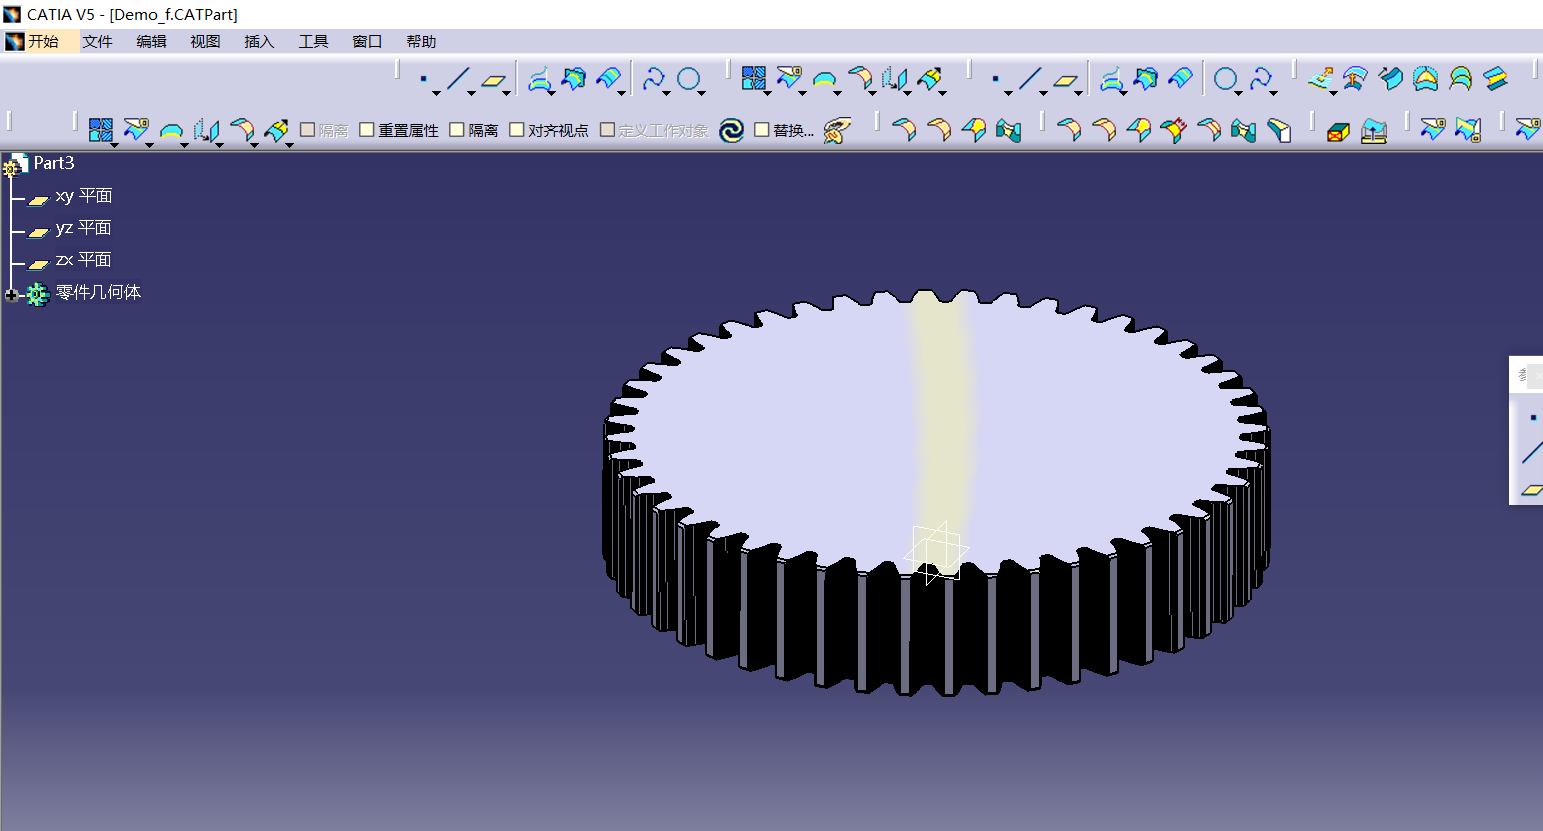 建模在 CATIA V5 零件设计工作台内完成,脚本不切换工作台、不动已打开的其它文档
日志会逐段记录每一步的体积与状态,出问题时能直接定位到「毛坯 / 扫掠 / 阵列 / 布尔 / 倒角」哪一段:
第 5 步:验收
宏执行状态OK (判据:必须 OK → PASS)
模板spur (与判定一致 → PASS)
体积17 989.69 mm³ (理论 17 991.99,容差 ±0.5% → PASS(−0.013%))
阵列/单槽1.0000 (须等于 1.000 ±1% → PASS)
零件号Gear Z=48 m=1 B=10 x=0 (与参数一致 → PASS)
四、下载信息
优先使用上方「二、安装步骤」从官方技能市场安装。下列离线安装包供市场不可达的环境备用,拖进对话并说「安装技能包」即可,功能与市场版一致。
 点击图片下载 catia-gear-3d 技能包
| 项目 | 内容 |
|---|---|
| 版本 | v1.4.2 |
| 文件 | catia-gear-3d.zip(13 个文件,约 65 KB) |
| 内含 | SKILL.md · 3 套宏模板 · 4 个脚本 · 4 篇参考文档 |
| 运行环境 | CATIA V5(V5R19 及以上,V5-6R2021 已实测)· Windows 脚本宿主 |
| SHA256 | 40aac42695dff676ed94acaa83ec3d5243ac4927a82651a272724b2d5bfe37bf |
市场版本当前为 v1.4.1,离线包为 v1.4.2;两者差异仅参数卡中「模型说明」的措辞,几何算法与验收判据完全一致。下载后如遇浏览器拦截,可右键另存;校验值不一致请重新下载。
技术交流 0
参与技术交流
取消回复