PowerMill 2021 自动数控编程
从零件模型到 NC 程序的可追溯闭环
不只生成刀路,更把工艺决策、参数来源、仿真验证与程序单组织成一套可复核的工作流。
从几何特征出发,让每一次策略选择和每一项切削参数都有依据。
面对模具型芯、型腔、电极及复杂曲面零件,真正耗费时间的往往不只是点击“计算刀路”,而是反复确认:坐标系是否与现场找正一致、毛坯和装夹是否合理、刀具能否到达、参数是否适用于当前材料、刀柄会不会碰撞,以及 NC 输出前是否真正完成验证。
WorkBuddy 技能市场中的 「PowerMill 零件数控编程」,正是为这一过程设计。它连接 PowerMill 2021 的操作流程与指定资料库,把模型、图纸、工艺要求和现场资源转化为可追溯的刀路、验证记录、NC 文件信息与加工程序单。
01技能功能介绍
主要用途
根据 DGK、STEP、IGES、STL 等零件模型及二维图纸、材料、机床和工艺要求,完成 PowerMill 2021 编程指导;在连接器及现场条件具备时,可执行模型检查、刀路计算、优化、验证和输出,并保存完整过程记录。
六项核心能力
| 工艺与几何分析 | 识别深腔、薄壁、最小内圆角、陡浅区域、孔系与质量要求,形成特征和缺口清单。 |
| 坐标、毛坯与装夹 | 明确找正基准、XYZ 方向、Z0、毛坯类型与尺寸、夹持位置及禁加工区。 |
| 刀具、边界与策略 | 结合实际刀具/刀柄和零件特征选择加工边界与策略,并记录几何依据及备选方案。 |
| 资料驱动切削参数 | 按材料、硬度、机床、工序、刀具规格和装刀长度匹配 S、F、ap、ae 与余量,不跨表拼接。 |
| 刀路优化与复验 | 优化下刀、连接、步距、顺序与长短刀分工;任何几何相关修改都会触发受影响刀路重算和复验。 |
| NC 门禁与程序单 | 检查完整性、仿真、碰撞、夹具/机床干涉、过切和残留,交付 NC 信息、项目、程序单及验证摘要。 |
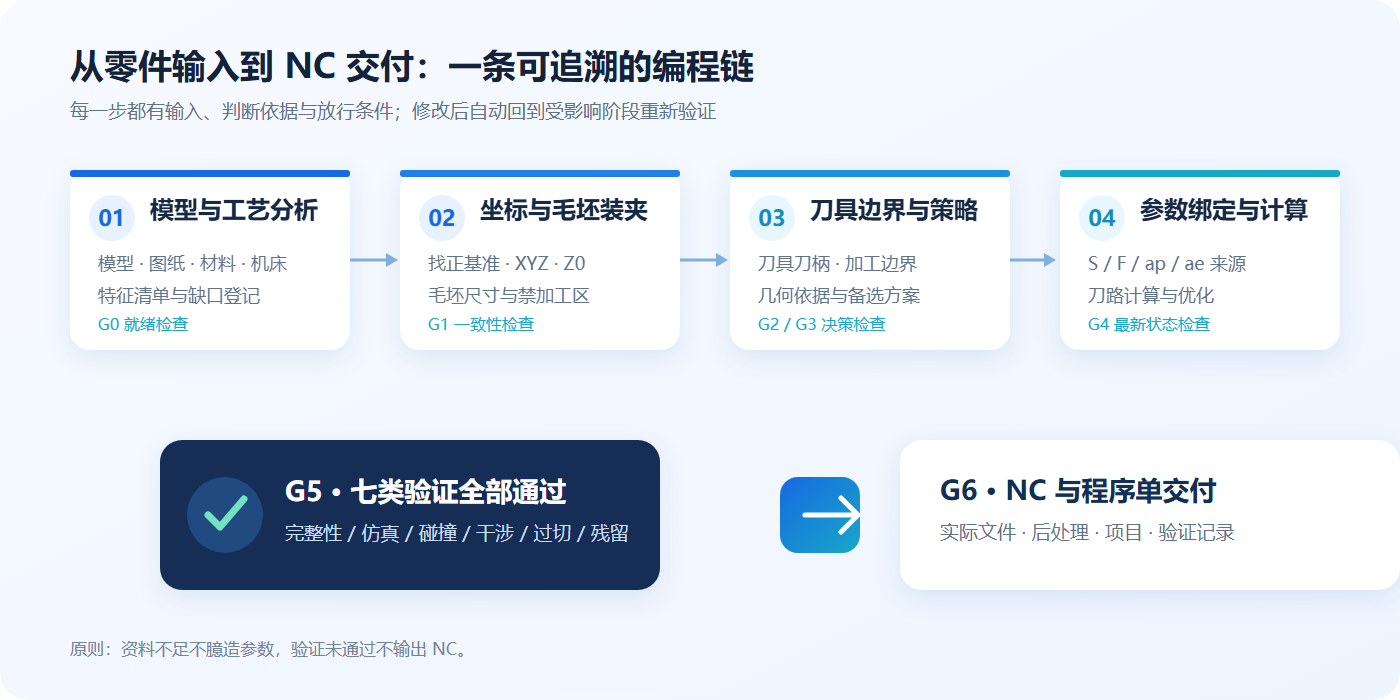
G0–G6 阶段门禁:任何失败项都返回对应阶段,而不是绕过检查。
适用场景与用户价值
模具与复杂曲面:型芯、型腔、镶件、滑块、斜顶及铜公/石墨电极的粗加工、残留加工、精加工与清角。
多工序协同:需要统一记录正反面、摆角、翻面基准、长短刀分工和各工序余量的任务。
编程规范化:希望把个人经验沉淀为可追溯的决策、参数来源、程序单和验证证据的团队。
学习与复核:连接器不可用或需要现场确认时,也可使用指导模式生成逐步操作清单与检查表。
带来的核心价值是:减少重复操作与遗漏、提升参数和策略的可解释性、降低未经验证就输出程序的风险,并让后续复查与工艺复用更方便。
02通过 WorkBuddy 官方技能市场安装
打开技能板块。在 WorkBuddy 左侧边栏点击「专家·技能·连接器」,选择「技能」页签。
找到技能。在「技能市场」搜索 PowerMill 零件数控编程,或点击下方的官方技能页面,在 WorkBuddy 中打开。
安装并启用。点击技能卡片右上方的「+」;看到安装成功提示后,进入「已安装」确认技能存在且处于启用状态。
准备运行条件。实际执行刀路时,还需按任务授权 PowerMill 2021 连接器,并准备模型、现场刀具、机床、夹具及匹配的后处理文件。
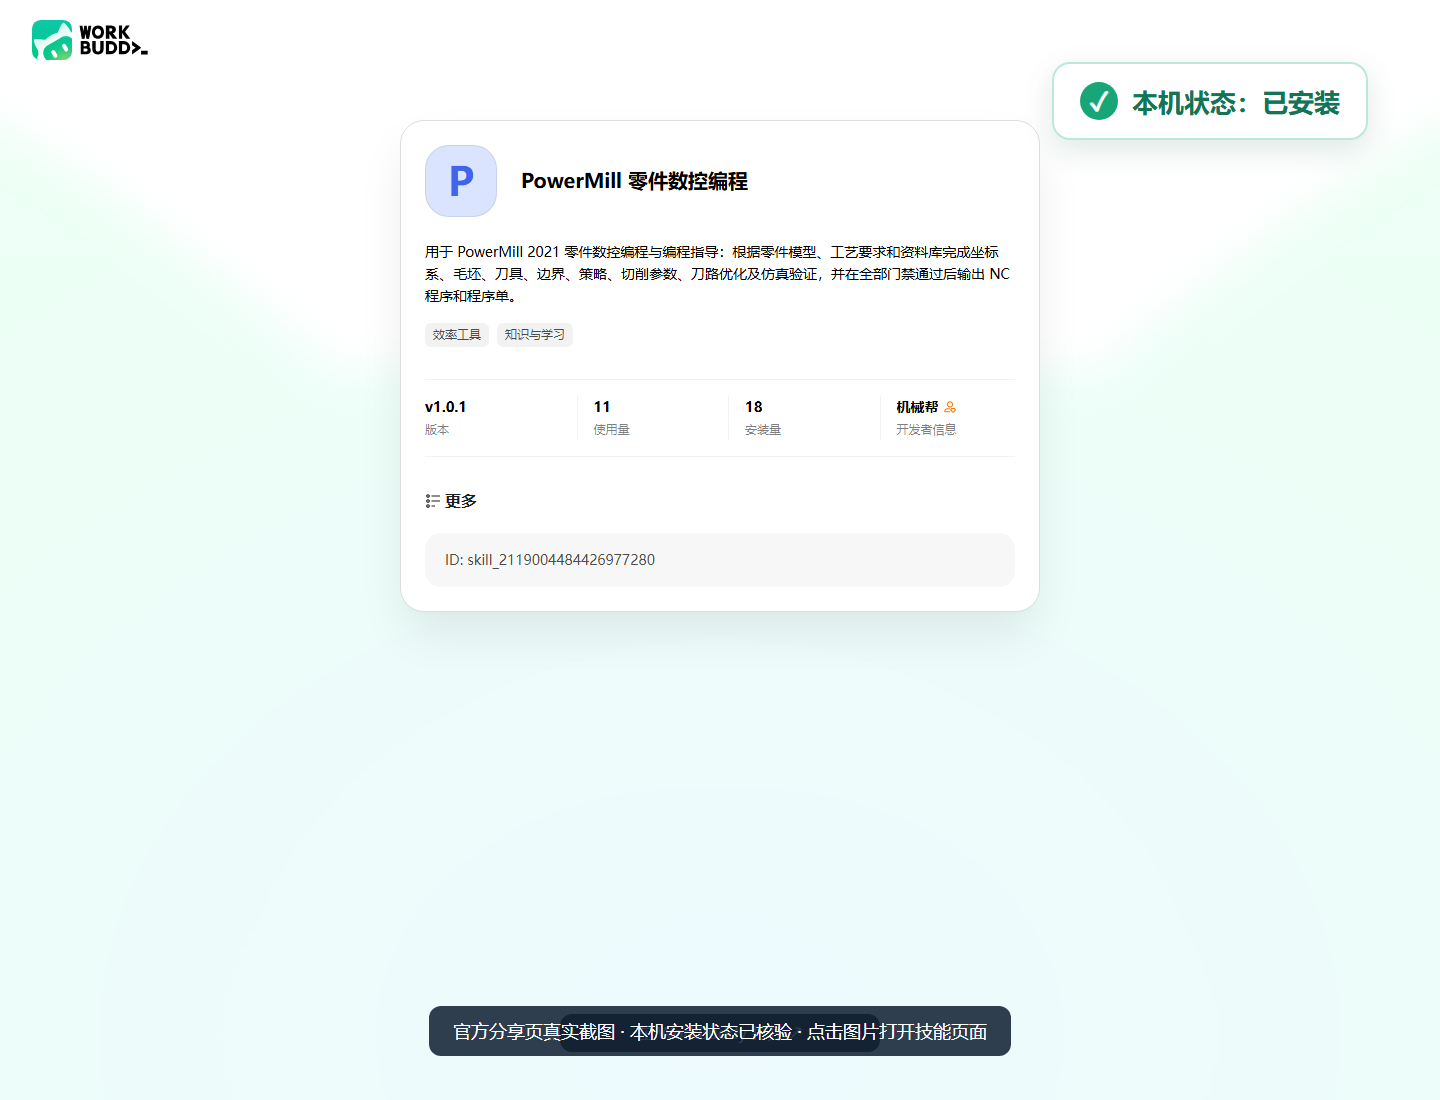
官方分享页真实截图与本机安装状态标注;点击图片打开官方技能页面。
安装界面说明可参阅 WorkBuddy 官方「技能」使用文档。安装任何第三方技能前,都应核对来源、权限申请与脚本内容。
03使用示例:从输入零件到交付程序
步骤 1:提交模型与完整工艺信息
上传模型和图纸,或在对话中给出绝对路径。信息越完整,越能减少中途停顿:
请使用 PowerMill 零件数控编程技能完成以下任务:
零件模型:D:\Parts\MoldCore_A.dgk
二维图纸:D:\Parts\MoldCore_A.pdf
材料:NAK80,HRC40
机床:三轴高速加工中心,FANUC
工序:OP10,虎钳装夹,顶面为 Z0
工艺:粗加工 → 二次粗加工 → 半精加工 → 精加工 → 清角
质量:尺寸、公差和表面粗糙度按图纸
刀具:按现场实际刀具清单,刀柄与伸出量按实装记录
输出:D:\NC\MoldCore_A
要求:切削参数仅采用资料库匹配记录;缺项列出待确认,验证未通过不输出 NC。
步骤 2:确认模型、坐标系、毛坯与装夹
技能先检查模型版本、单位、包围盒、关键圆角和加工可达性,再把图纸中的公差、粗糙度与技术要求关联到具体特征。坐标系必须对应现场可重复找正的基准;毛坯需同时考虑加工余量、夹持量、安全空间及后续基准,而不是简单统一放大。
步骤 3:选择刀具、边界与加工策略
每个关键选择都会记录“几何依据 + 工序目标 + 资料依据 + 备选方案”。例如:
| 加工对象 | 候选策略 | 主要判断依据 |
|---|---|---|
| 大块体开粗 | 模型区域清除 | 毛坯、下刀方式、切深切宽、长短刀及边界 |
| 粗后剩余材料 | 模型残留区域清除 | 最新参考刀路/残留模型、参考刀具与检测厚度 |
| 陡峭与浅滩曲面 | 优化等高、平行或陡峭和浅滩 | 坡度分布、残留高度、接刀、刀具可达性 |
| 内圆角与残角 | 清角、笔式或多笔清角 | 目标最小 R、参考刀具、拐角探测与允许残留 |
步骤 4:绑定切削参数并计算优化
技能按“材料/硬度 → 机床类型 → 加工类型 → 刀具规格 → 装刀长度”的顺序匹配资料,再写入转速 S、进给 F、切深 ap、切宽 ae 和余量。资料未给出的字段保持待确认;不会把不同材料、不同机床或不同装刀长度的数值拼成一组看似完整的参数。
随后创建并计算刀路,检查空刀路、异常跳刀、满刃下刀、突变连接及非预期抬刀。优化后如改变几何结果,受影响刀路必须重新计算。
步骤 5:通过七类验证后再输出
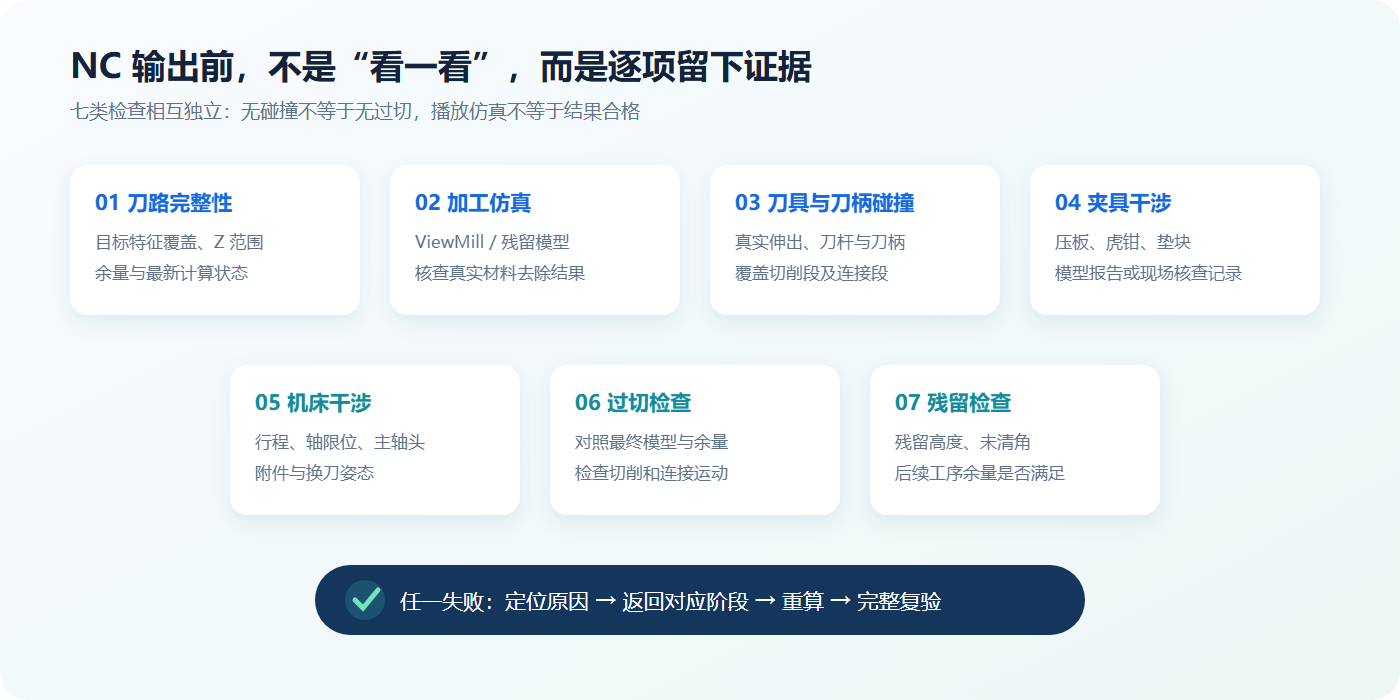
验证证据必须对应具体刀路、检查范围和结果,不能用“已播放仿真”替代合格结论。
步骤 6:查看编程结果与交付文件
全部条件满足后,交付结果不只是一个 NC 文件,而是一组可用于复核和现场衔接的信息:
| 交付内容 | 包含信息 |
|---|---|
| 关键工艺决策 | 坐标、毛坯、装夹、刀具、策略选择及资料依据 |
| 刀路与验证摘要 | 刀路数量、计算状态、七类检查结果与证据范围 |
| NC 文件信息 | 实际文件名、目录、后处理、输出工作平面和刀号 |
| 加工程序单 | 零件/工序、刀具刀柄、S/F/ap/ae、余量、NC 对照及注意事项 |
| 过程记录与项目 | 编程记录 JSON、PowerMill 项目路径及待现场复核项 |
现场提示:NC 写出并不等于可以直接开机床。仍须按现场规程完成工件找正、刀长与刀径补偿、实际伸出量复核以及首件/试切确认。
04适合怎样开始
首次使用建议选择一个资料齐全的典型零件,先核对模型、材料、机床、刀具与后处理,再运行完整流程。若连接器或现场模型暂不具备,可先生成编程指导和验证清单,待条件补齐后继续。
当每一次策略判断、参数来源和验证证据都被保留下来,数控编程就不再只是“做出一条刀路”,而是成为可复用、可审查、可持续改进的工艺资产。
技能名称:PowerMill 零件数控编程 · 当前版本:v1.0.1 · 适用环境:WorkBuddy + PowerMill 2021
技术交流 0
参与技术交流
取消回复